Görev hakkında kısaca
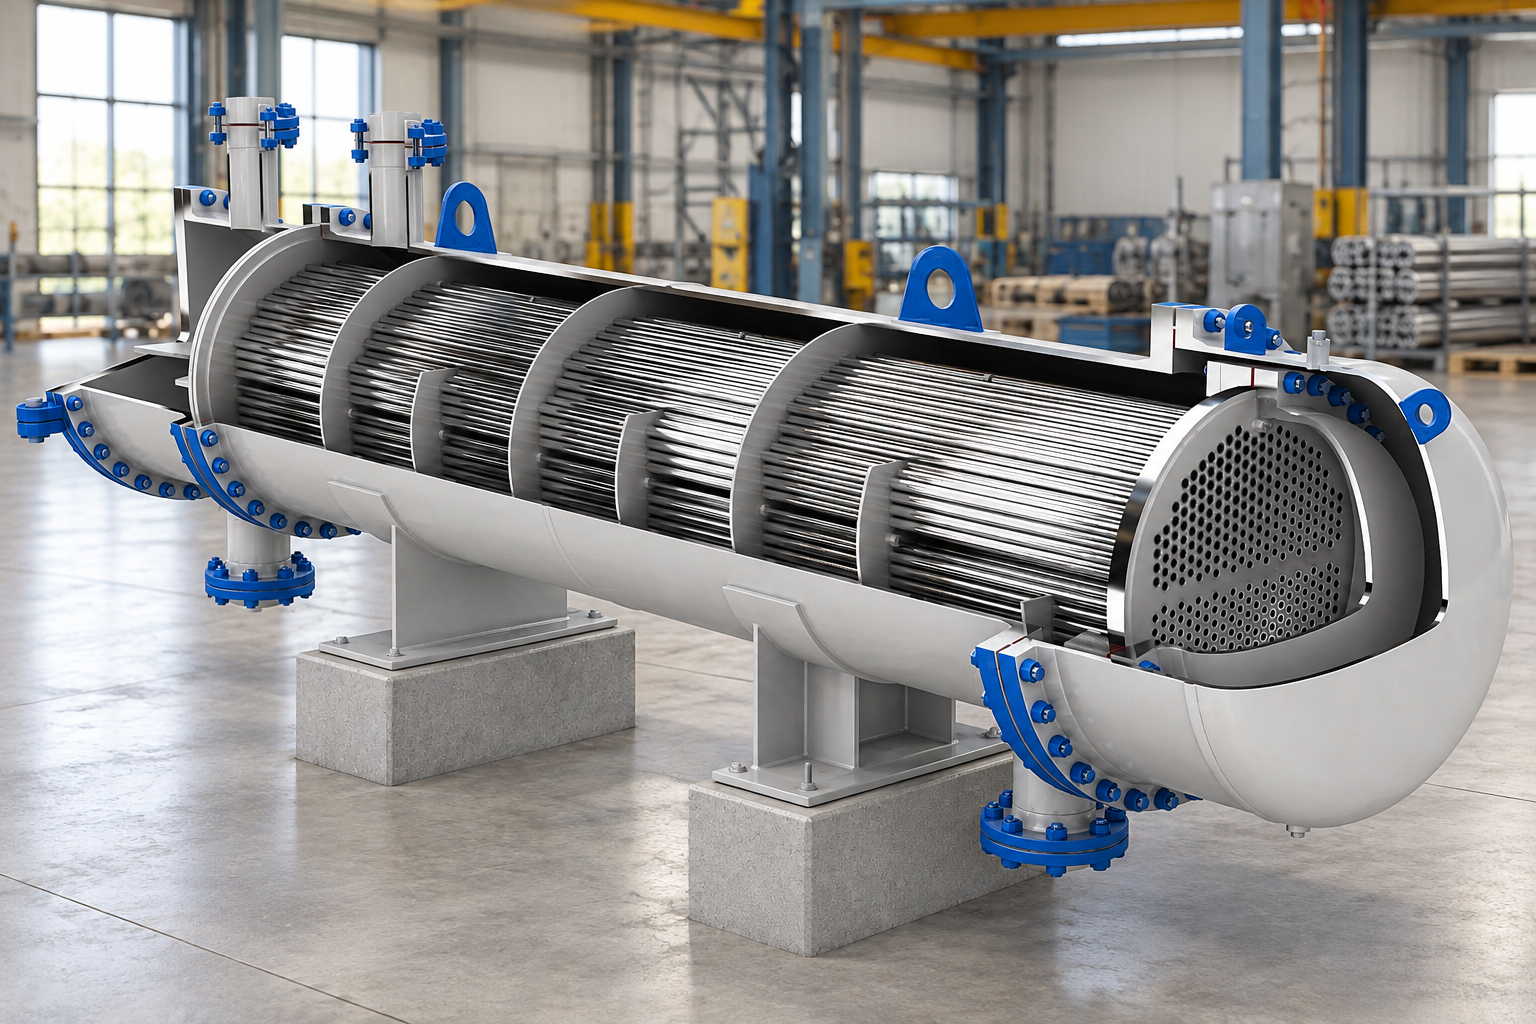
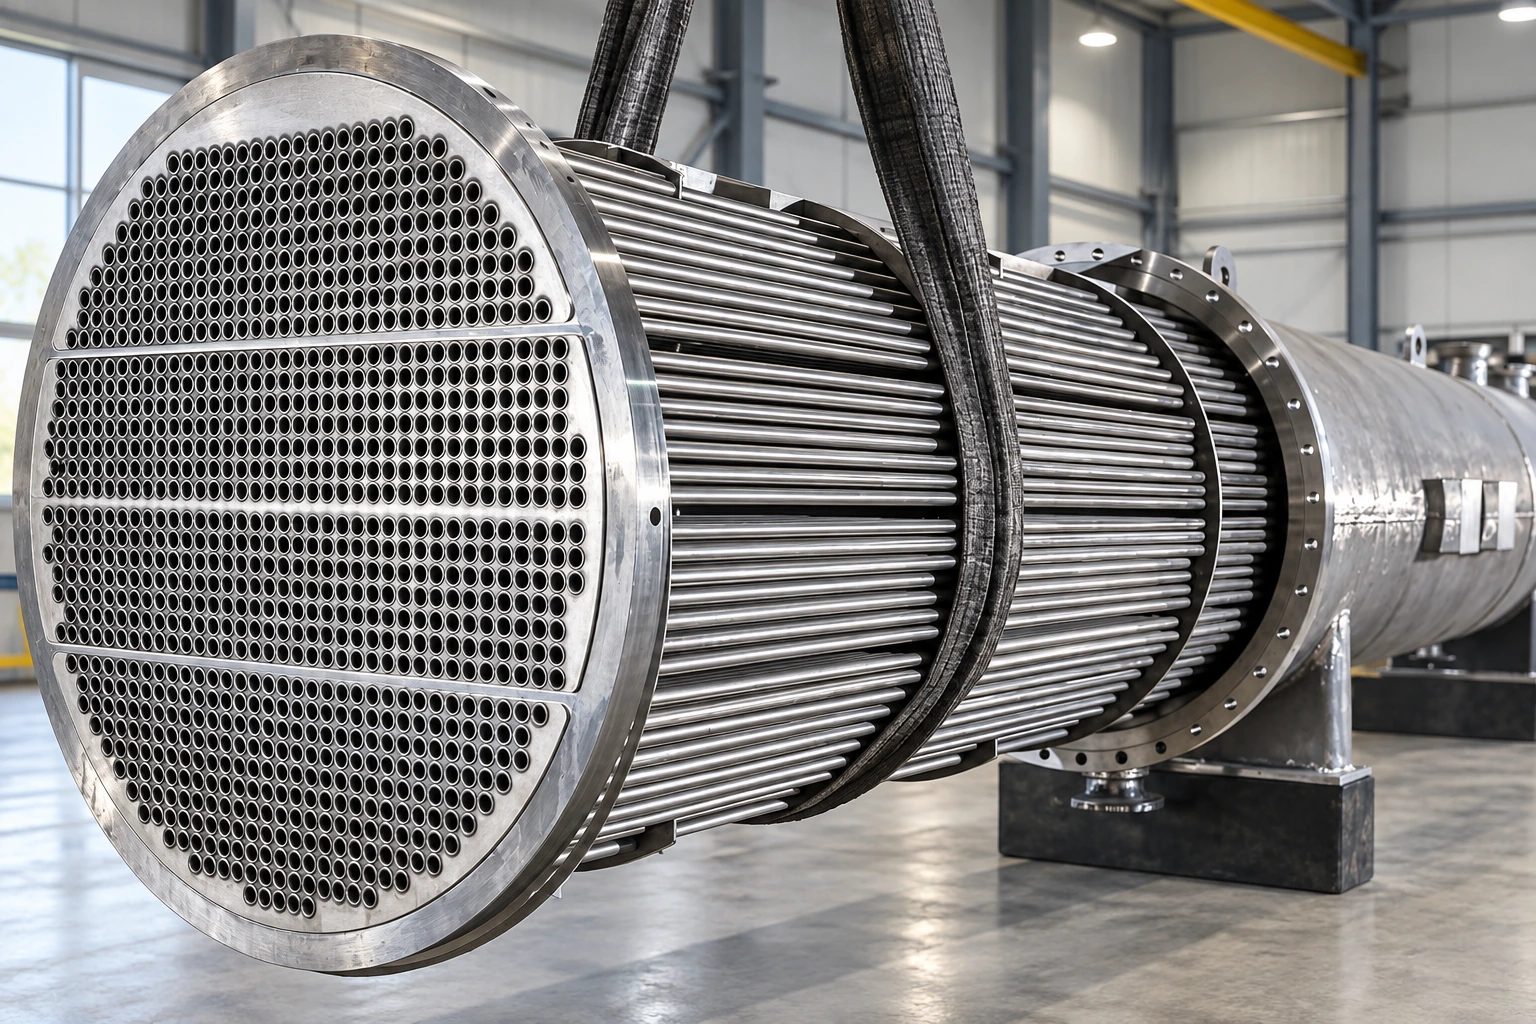
Gövde-borulu bir ısı değiştirici, iki akışkan arasında boru duvarları üzerinden ısı aktarır: bir akışkan boruların içinde, diğeri gövdenin borular arası hacminde akar. Boru aynaları boru uçlarını sabitler; bağlantıların sızdırmazlığı akışkanların istenmeyen şekilde karışmasını önler. Boru ile ayna arasındaki bağlantı kaynak, mekanik genişletme veya her ikisini içerebilir. Bu makale cihazın ısıl performansını değil, kaynaklı bağlantıların yerel sızdırmazlık muayenesini ele almaktadır.
Borular sıkı bir şekilde paketlendiğinde geometri nedeniyle görev daha karmaşık hale gelir. Geleneksel bir vakum çerçevesinin elastomerik contasının sığması için alana ihtiyaç vardır; bitişik borular arasındaki dar bir alanda, basıldığında deforme olabilir ve dikişin sızdırmazlığını veya görünürlüğünü engelleyebilir. Burada açıklanan durum için, boru grubunu dış kontur boyunca izole eden ve merkezi bağlantıları kabarcık gözlemi için erişilebilir bırakan bir alet geliştirildi.
Materyal, açık düzenleyici kaynakları, görevin sağlanan bir tanımını, üretilen çerçevelerin bir fotoğrafını ve "18/38" seçeneğinin bir çizimini birleştirir. Bu bir test raporu değildir: çalışma vakumu, maruz kalma süresi, indikatör bileşimi, kabul kriterleri ve gerçek sonuçlar bize sağlanmamaktadır.
Üreticiye göre tasarım
Yoğun tüp demeti için çift taraflı çerçeve
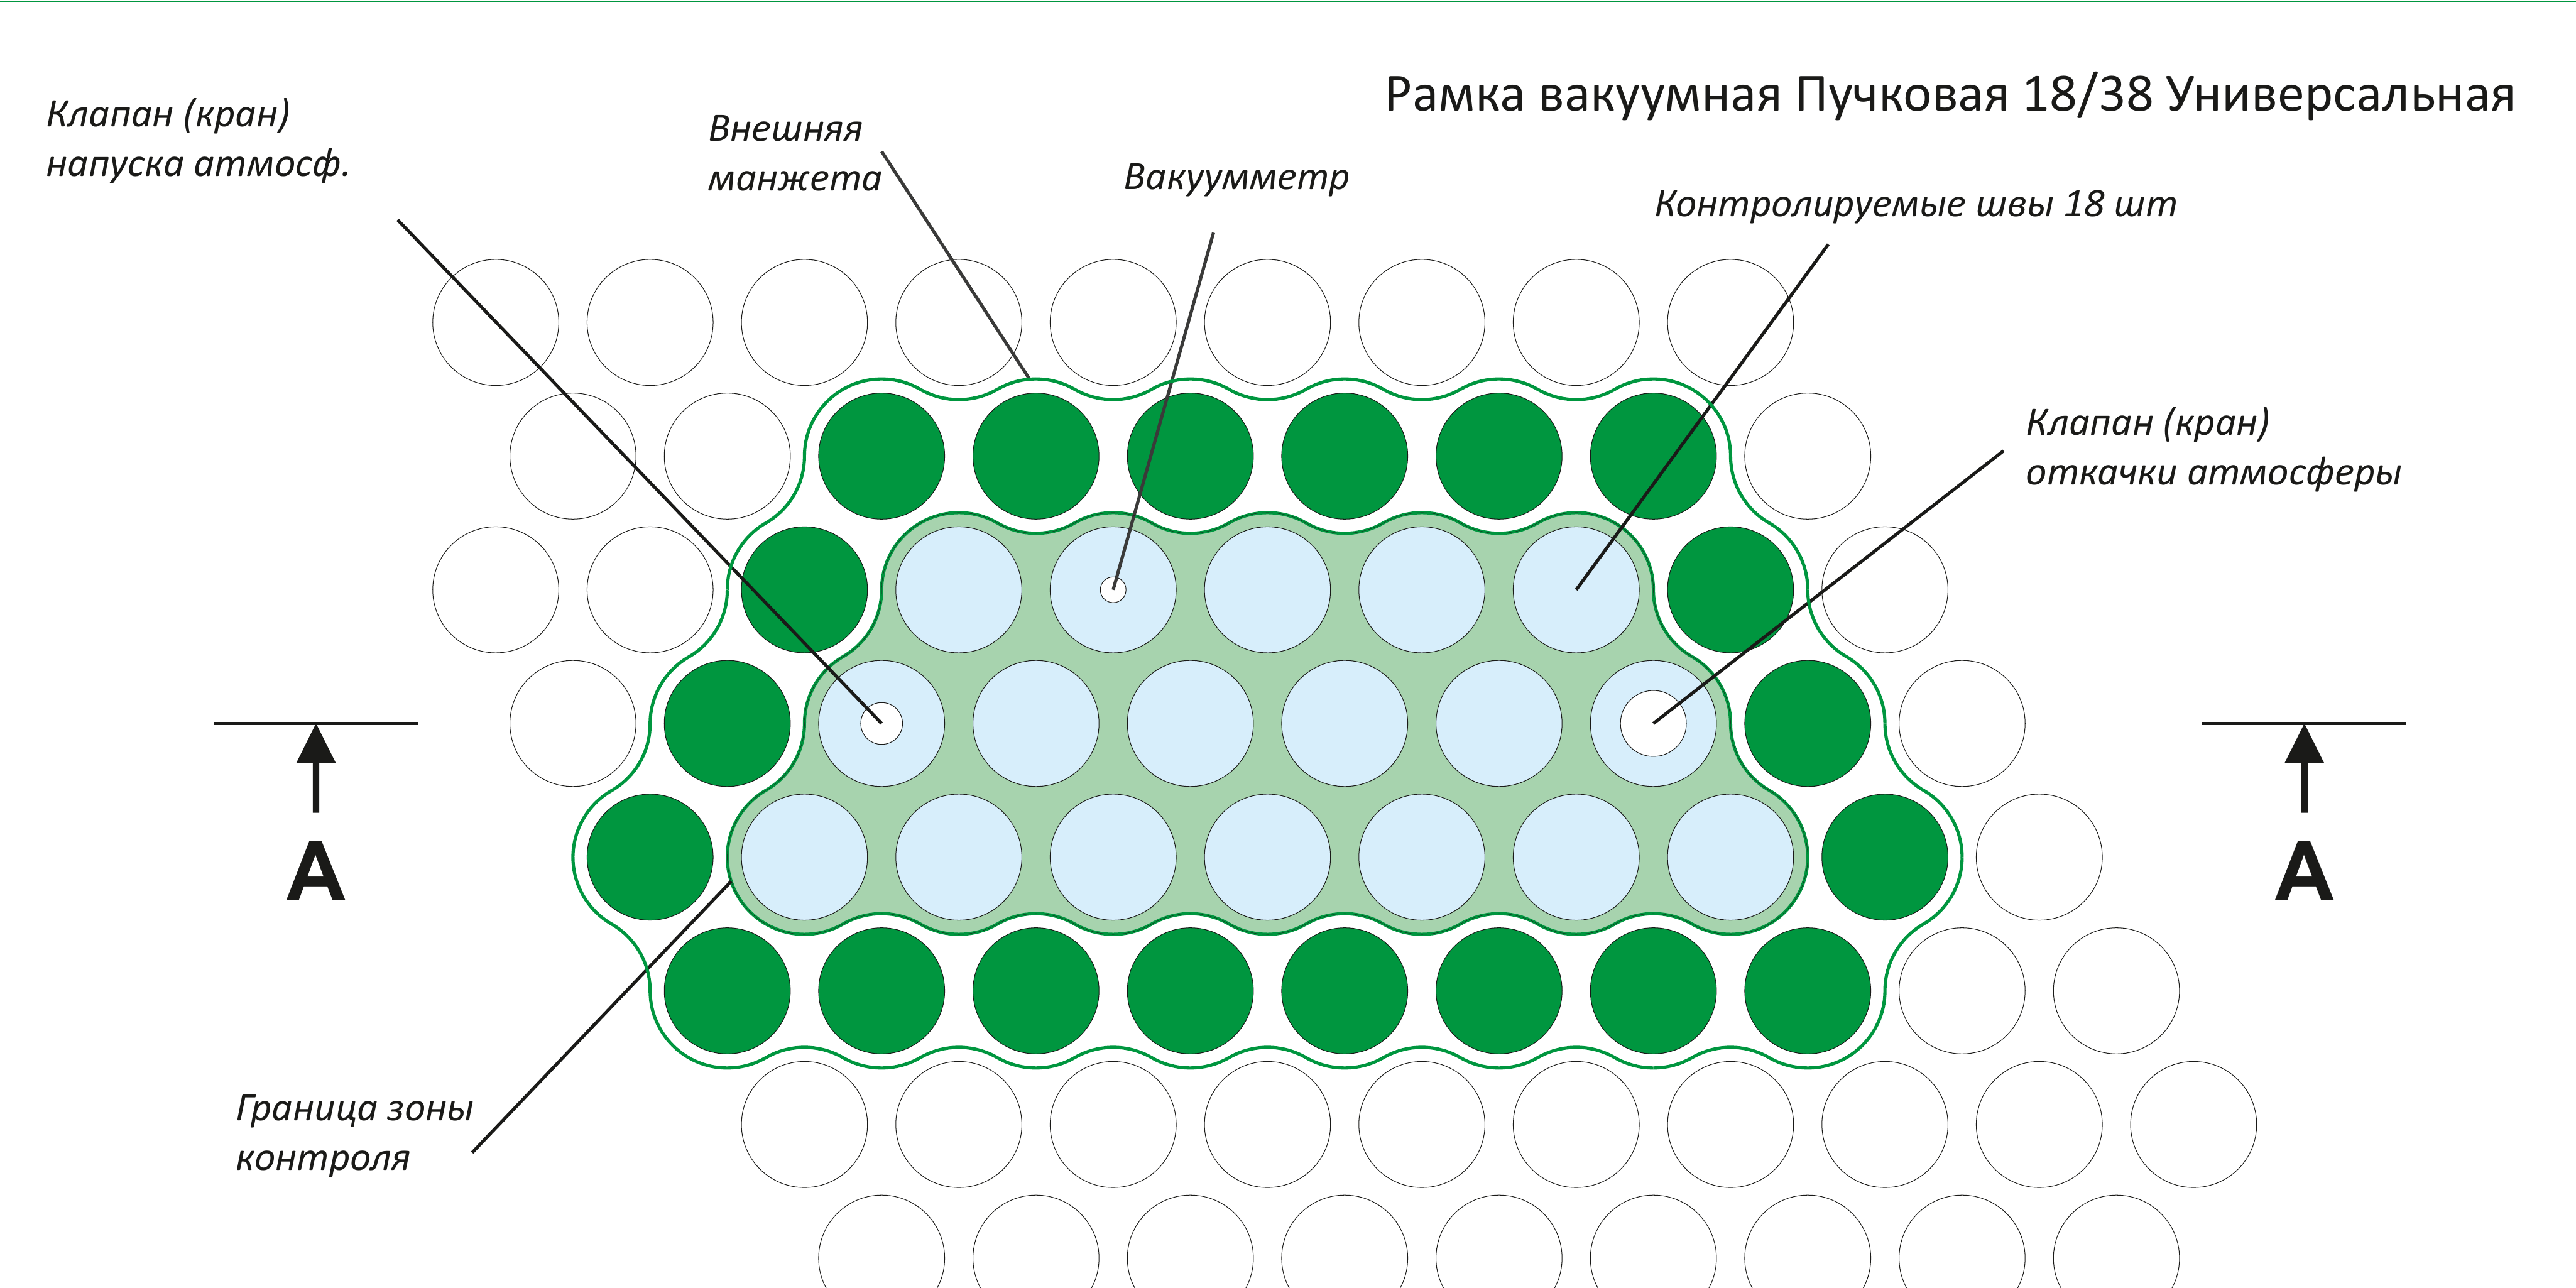
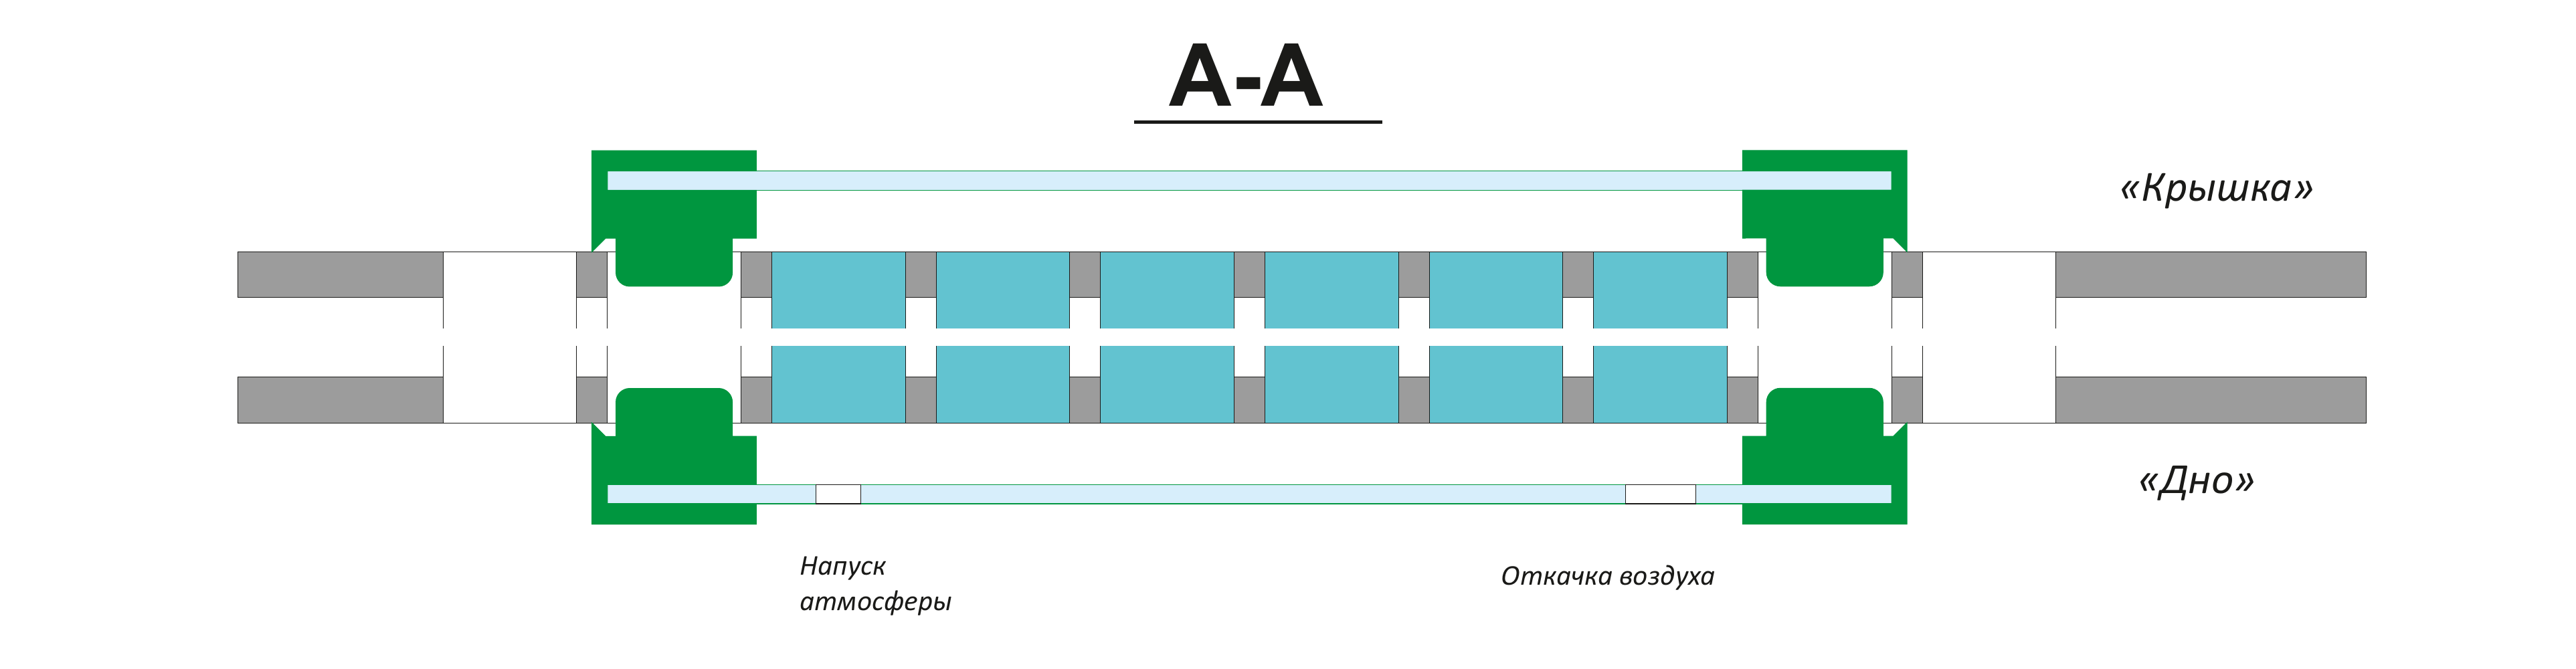
Sağlanan çizimde çerçeve "Beam 18/38 Universal" olarak etiketlenmiştir. Gözlem bölgesi içinde 18 dikiş gösterilmiştir; Çevre boyunca, çevredeki boru grubuyla etkileşime giren bir sızdırmazlık devresi yerleştirilir. Bu çözüm, sızdırmazlık hattını her kontrollü dikiş arasındaki dar alandan sahanın dış sınırına taşır.
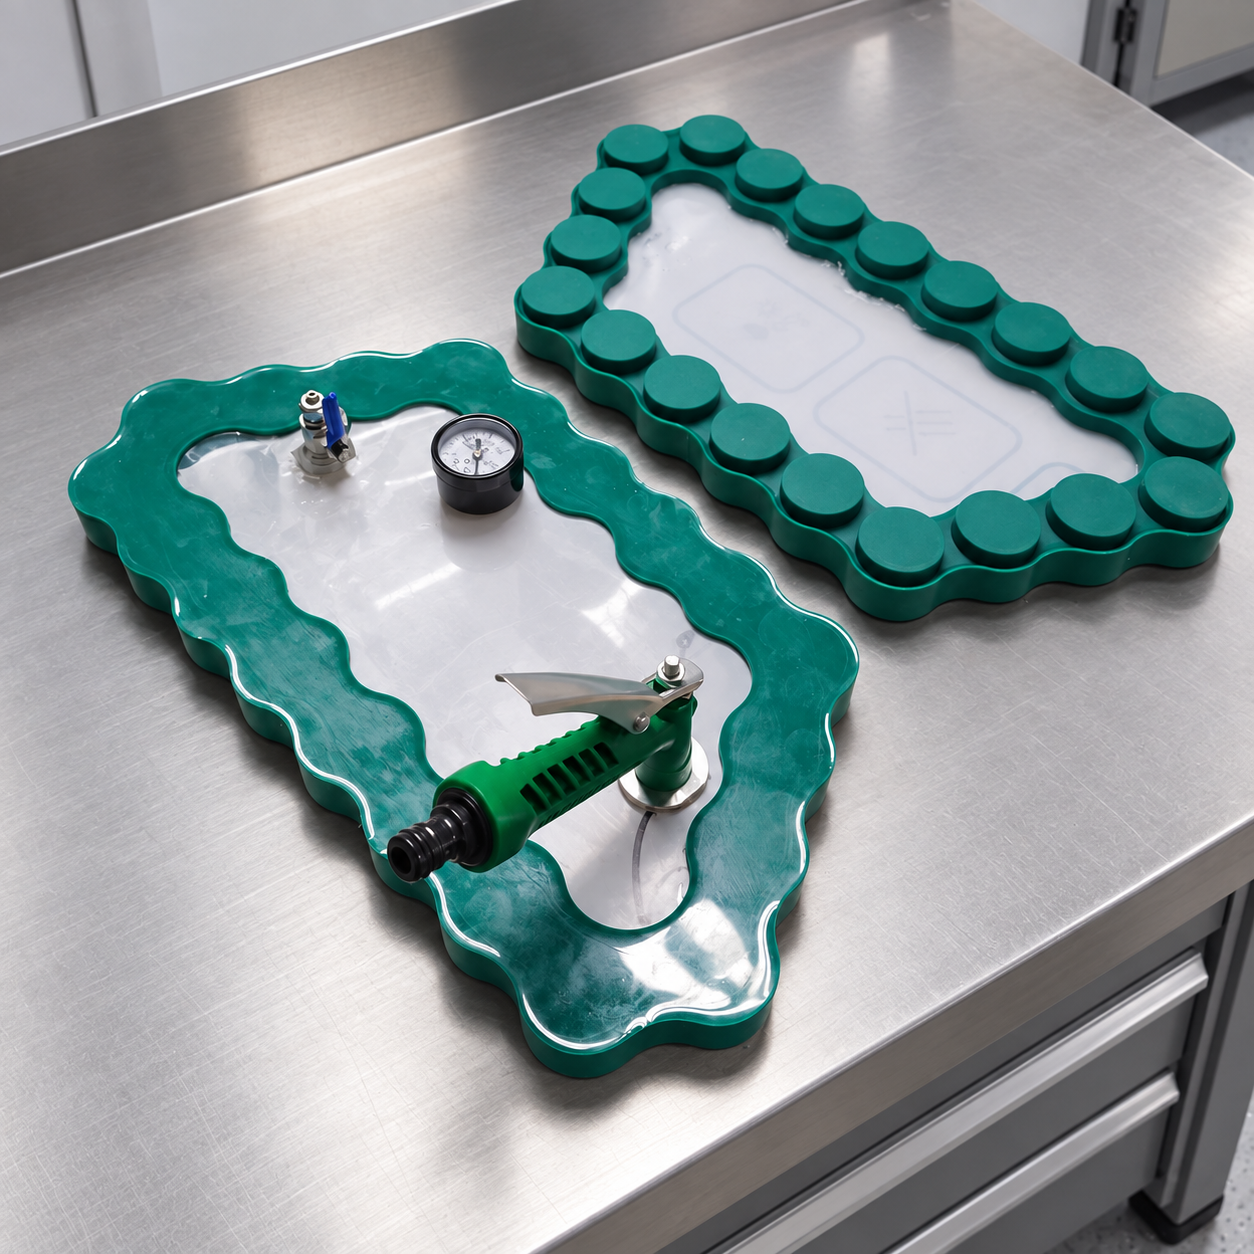
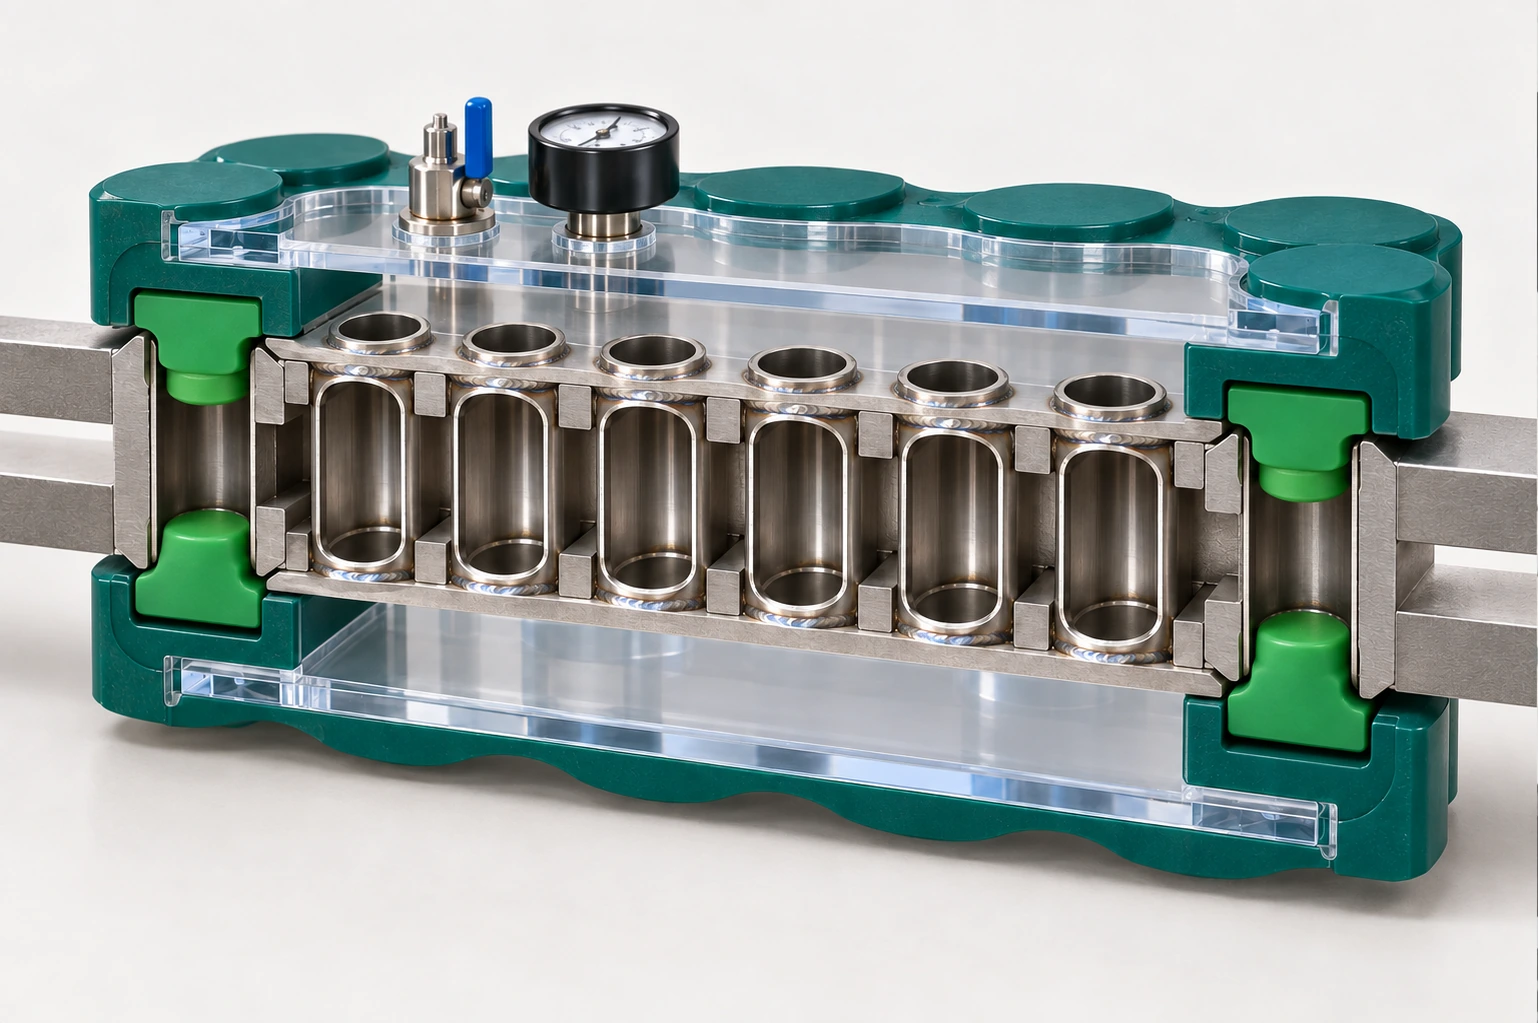
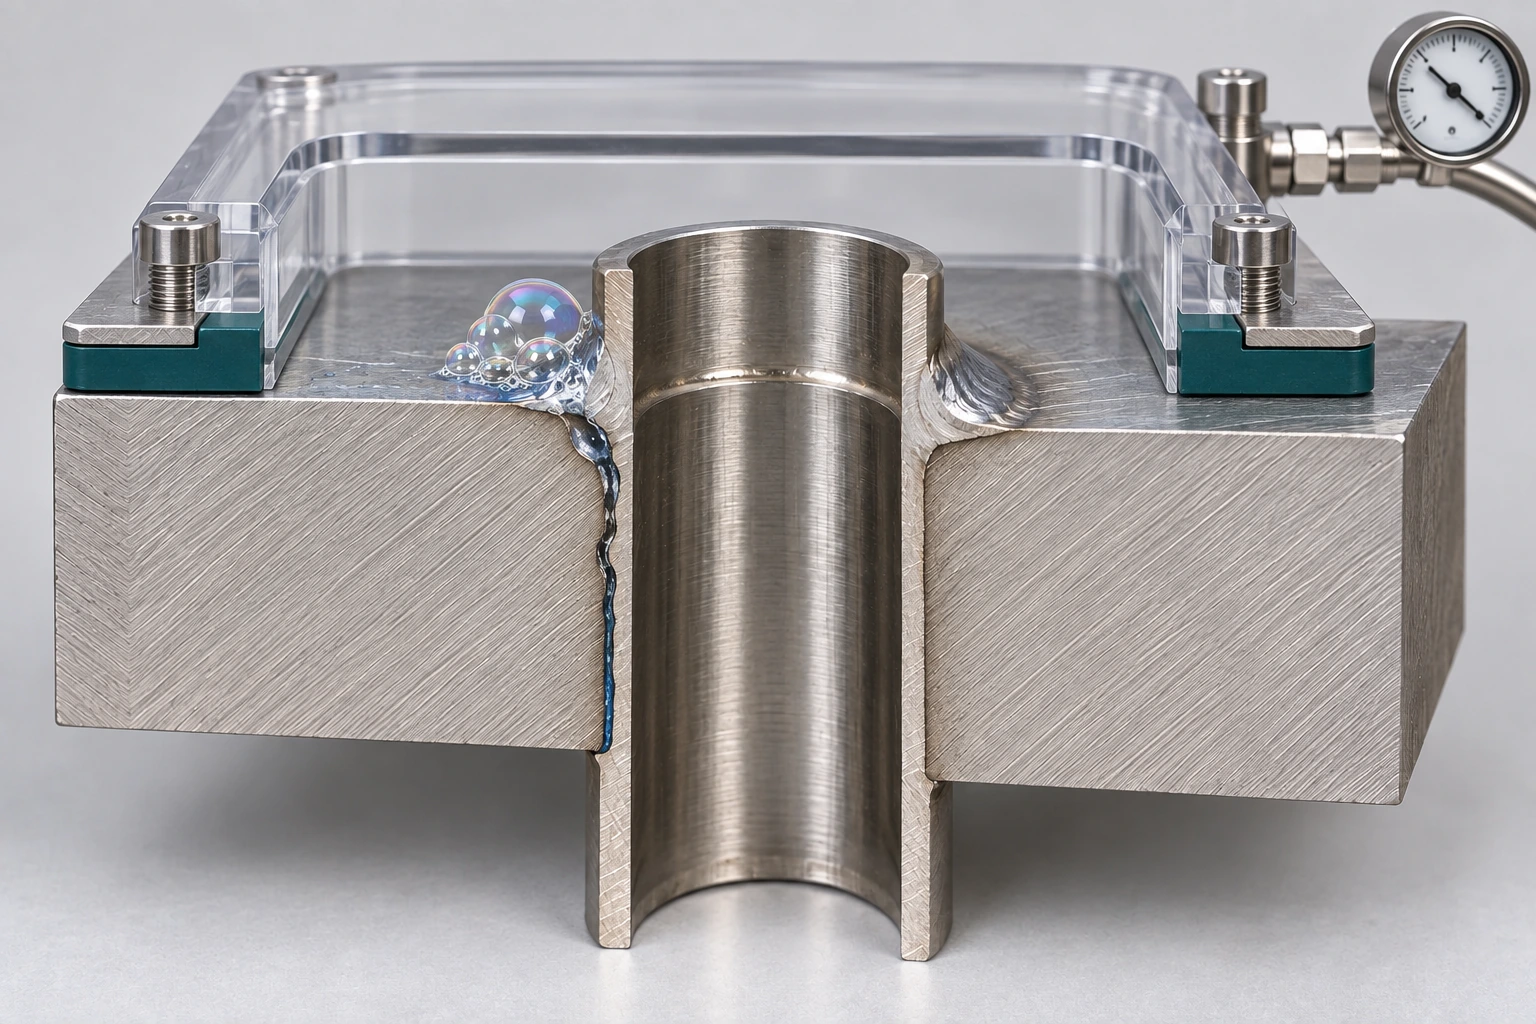
Fotoğraf, üretilen takımların iki parçasını göstermektedir: şeffaf pencereli parça, vakum ölçer ve bağlantı parçaları ve çıkıntılı yuvarlak sızdırmazlık elemanlarına sahip eşleşen parça. Müşterinin açıklamasına göre boru demetinin her iki tarafında aynı anda kullanılır. Çizimde "kapak" ve "alt" konumlarının göreceli konumu açıklanmaktadır ancak belirli mod ve kontrol sonuçları hakkında veri bulunmamaktadır.
"18/38" tanımı bu tasarım seçeneğini karakterize eder. Evrensel sayıda dikişin kontrol edilmesi nedeniyle başka bir ısı eşanjörüne aktarılamaz: boruların çapı, eğimleri, desenleri, dış sıraları ve her iki taraftan erişim ekipmanın konfigürasyonunu değiştirir.
İzlenen bağlantı nerede bulunur?
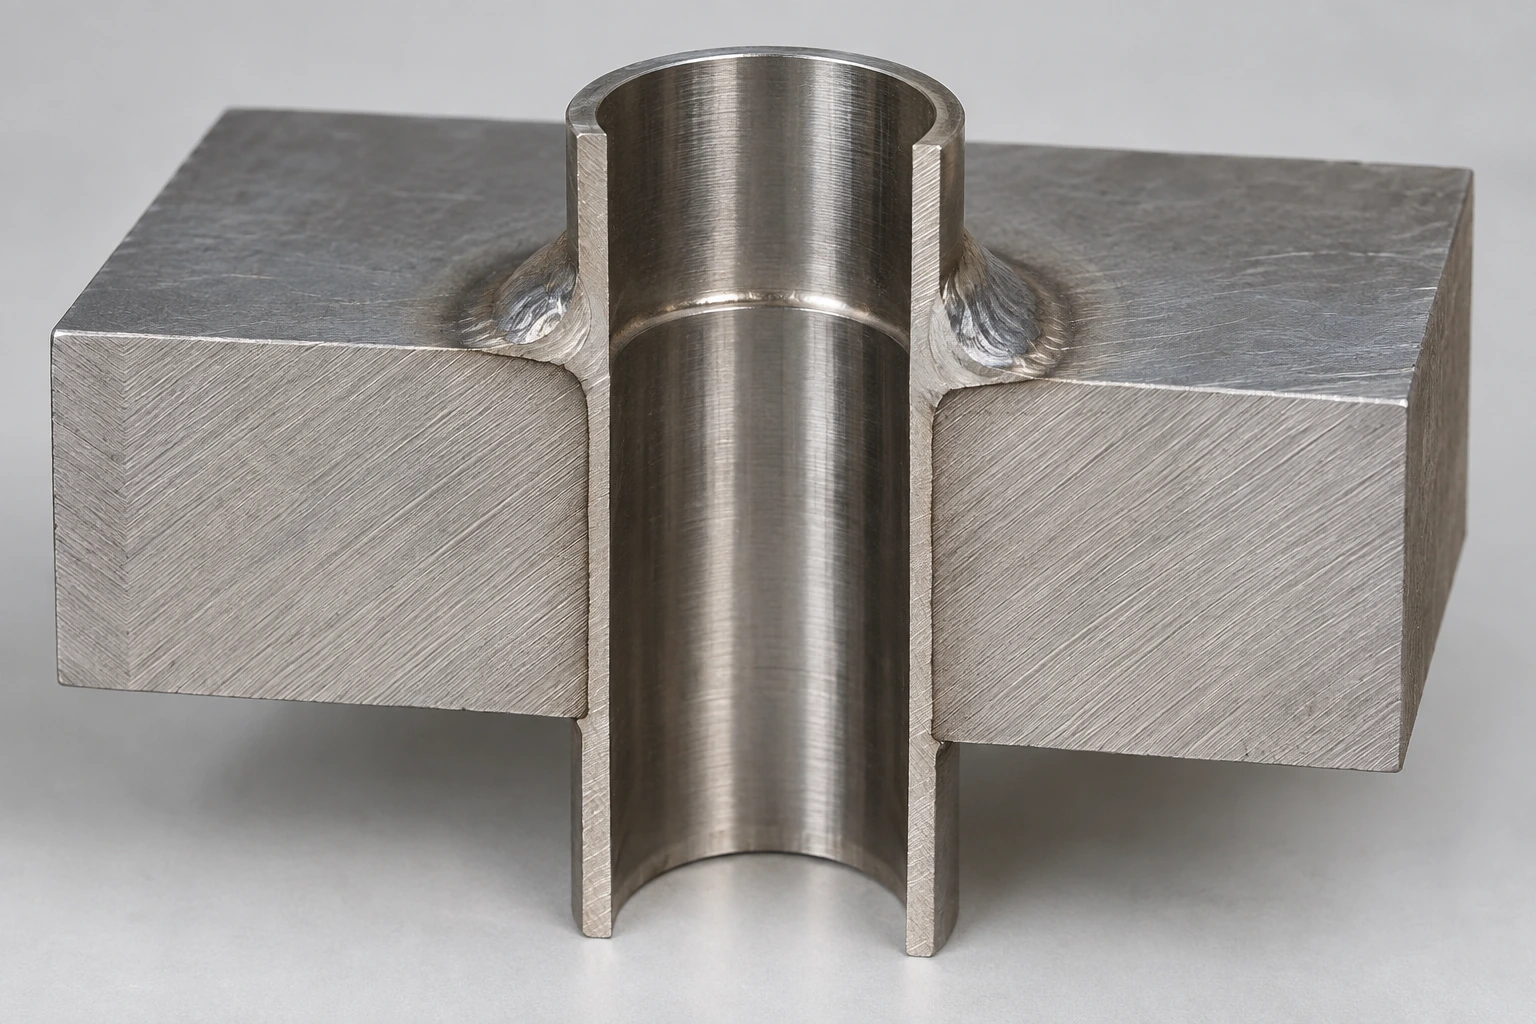
Boru ızgarası, boruların uçlarını sabitler ve boruların içindeki boşluğu mahfazadaki boşluktan ayırır. Isı eşanjörünün tasarımına ve amacına bağlı olarak boru ile ızgara arasındaki bağlantının, dayanıklılık ve/veya sızdırmazlık gibi tasarım işlevlerini yerine getirmesi gerekir. Bu nedenle öncelikle tam olarak hangi dikişin kontrol edilmesi gerektiğini ve ona hangi taraftan yaklaşabileceğinizi belgelerden belirlemelisiniz.
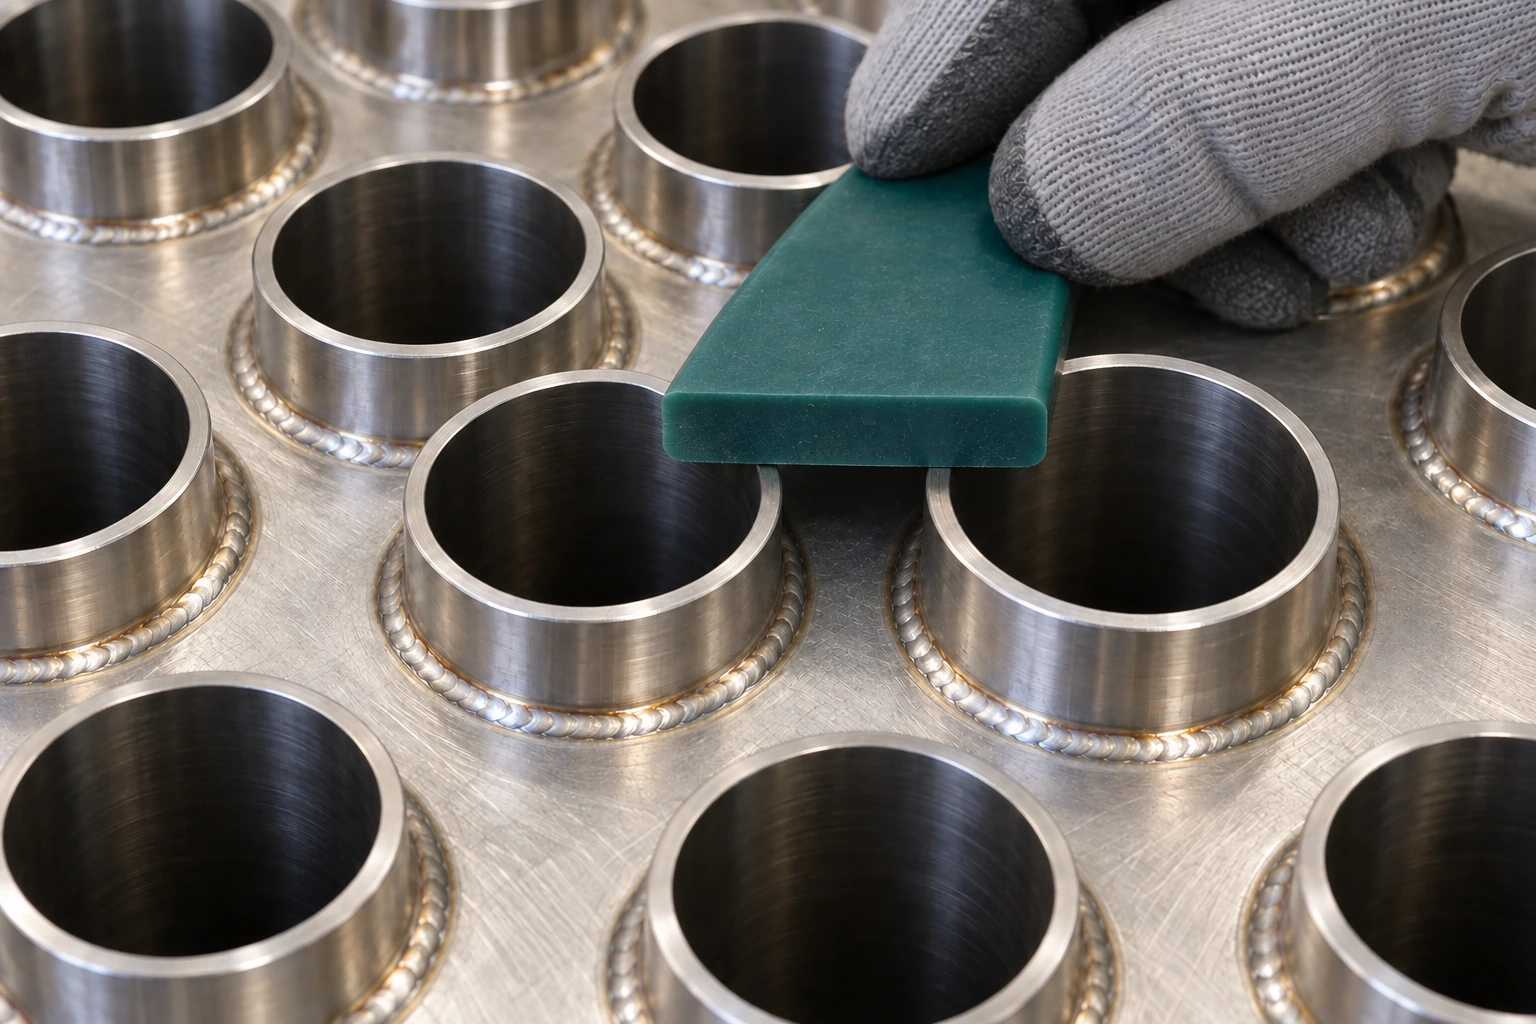
Borunun ucundaki kaynaklı bağlantı, birçok benzer deliğin arka planında küçük bir halka şeklinde kesite benziyor. Görsel inceleme mevcut yüzey özelliklerini değerlendirebilir ancak görünüm, bir kanalın olmadığını kanıtlamaz. Yerel sızıntı kontrolü farklı bir sorunu çözer: göstergenin kapsadığı alana çıkan bir yoldan gazın geçişini tespit eder.
Neden dar boru aralığı geleneksel manşeti engeller?
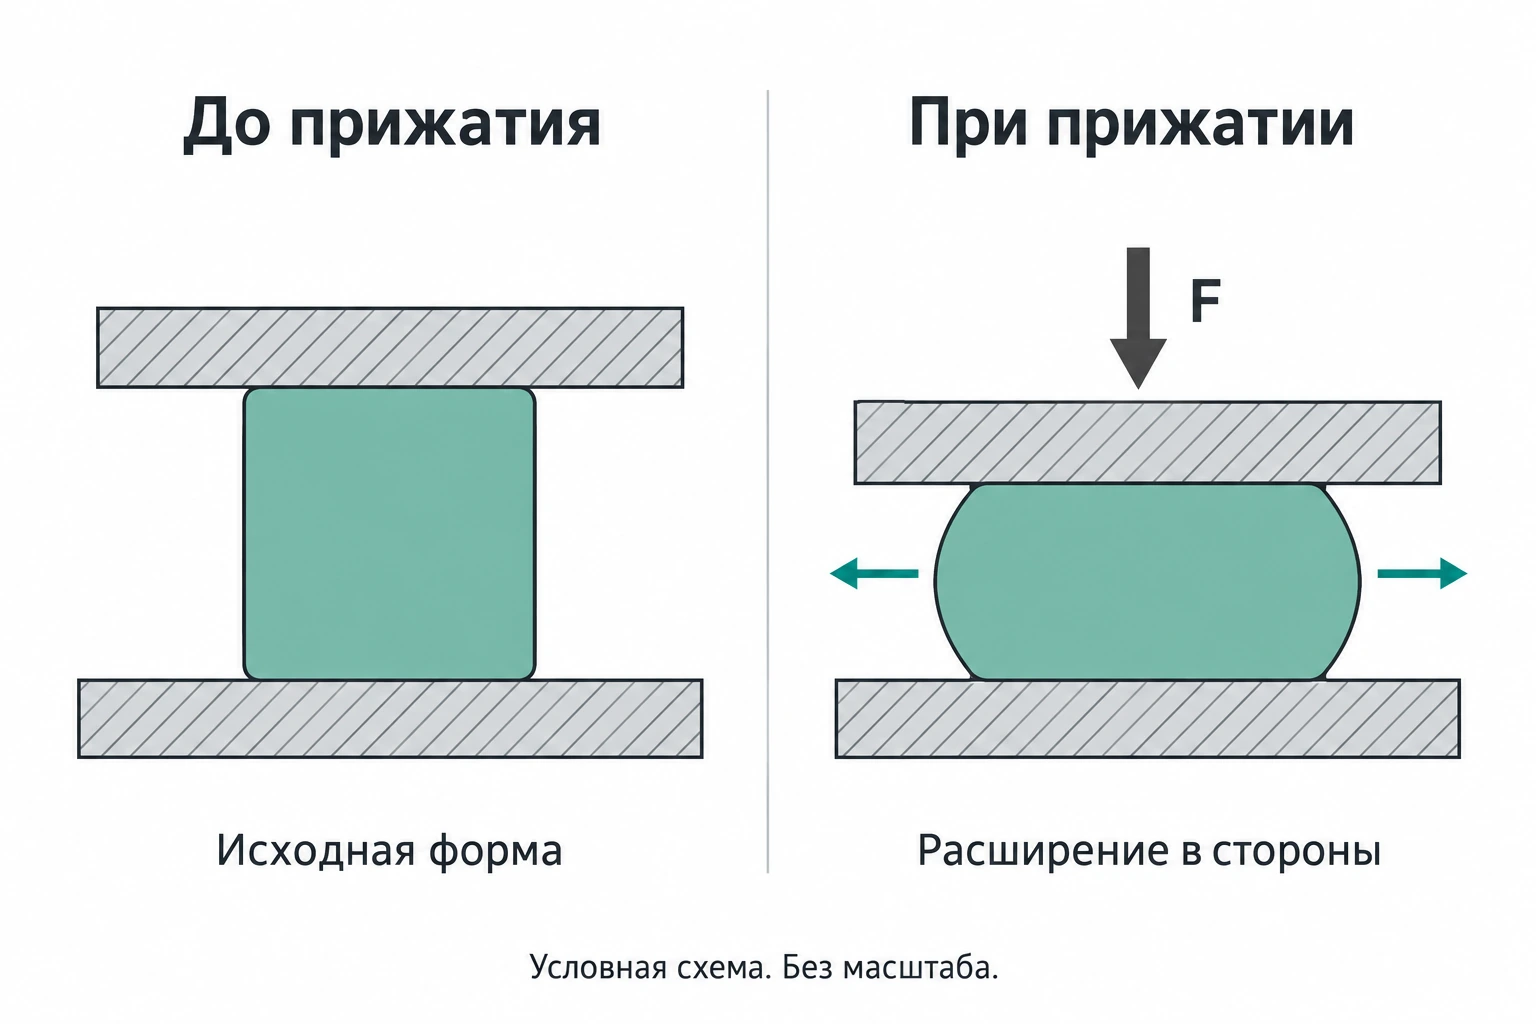
Geleneksel bir yerel kamerayla, sızdırmazlık dudağı test edilen alanın etrafındaki serbest yüzeye karşı sızdırmazlık sağlar. Birbirine yakın boru uçları arasında böyle bir şerit bulunmayabilir. Yumuşak bir profili çok dar bir aralıktan geçirmeye çalışırsanız basıldığında yanlara doğru genişleyecektir. Bu, sızıntıya neden olabilir, dikişin bir kısmını tıkayabilir veya kurulumu dengesiz hale getirebilir.
Açıklanan fikstürün contası poliüretandan üretilmiştir. Çalışma şekli yalnızca malzemeye değil; sertliğe, kesite, bastırma kuvvetine, boru hatvesine ve kaynak profiline de bağlıdır. Poliüretanın sınıfı ve mekanik özellikleri verilmediğinden deformasyon çizimi conta hesabı değil, geometrik sorunun açıklamasıdır.
Çift taraflı ek bileşen çiziminin gösterdiği şey
Plan dalgalı bir dış hat gösteriyor: şekli boruların konumunu takip ediyor ve kontrol için içeride bir grup dikiş bırakıyor. Bölüm A-A, "kapak" ve "alt" olarak etiketlenmiş iki çalışma parçasını göstermektedir. Şeffaf elemanlar görünürlük sağlar ve valfler, odanın atmosferle pompalanmasını ve iletişimini sağlar. Bir vakum ölçer, kabul edilen teknolojik prosedür dahilinde vakumun durumunu izlemenizi sağlar.
Alışılagelmiş dikdörtgen çerçeveden önemli farkı dekoratif şekli değil, mührün tam olarak nereye gittiğidir. Tasarımcı, denetlenen her bağlantıya sürekli bir taslak ve kolay erişim sağlamalıdır. İzin verilen vakum, pompalama hızı veya gözlem süresi şekilden çıkarılamaz: bu parametreler ayrı ayrı atanır ve onaylanır.
Üreticinin açıklamasına göre conta çıkıntıları çevredeki boruların içine girip onları tıkayarak hazne sınırını oluşturur. Merkezdeki borular açık kalır ve fikstürün iki yarısındaki hazneleri birbirine bağlar. Bu konumda contanın altında kalan çevresel bağlantılar muayene edilmiş sayılmaz; sonraki fikstür konumlarında kontrol edilir.
Kabarcık göstergesi nasıl görünüyor?
Kabarcık oluşturan gösterge sıvısı kontrol edilecek kaynak dikişlerine uygulanır. İki fikstür yarısı yerleştirildikten sonra açık merkez boruları üzerinden bağlantılı haznelerden hava çekilir. Gaz, sızdıran bağlantıdan gövde tarafındaki borular arası hacimden daha düşük basınçlı hazneye geçerek kaynak üzerindeki gösterge sıvısında kabarcık oluşturabilir. Gözlem için açık bir gaz yolu ve prosedürde belirtilen basınç farkı gerekir; fikstürün yerleştirilmesi bunları tek başına garanti etmez.
Bu, olası bir sızıntının boyutunu ölçmek yerine yerini belirlemenin bir yoludur. Özellikle ASTM E515, kabarcık sızıntısı tespiti ile sızıntı akışı ölçümü arasında açıkça ayrım yapar. Bir baloncuğun bir fotoğrafına dayanarak, bir bağlantıya sızdırmazlık sınıfı atamak veya akış hızını hesaplamak mümkün değildir: bu, farklı bir ölçüm tekniği ve belirli koşullar gerektirir.
Her iki tarafta hazırlık ve eşzamanlı kurulum
Test öncesinde onaylı teknolojik dokümantasyona göre alanın sınırları oluşturulur, boruların her iki ucuna erişim, yüzeyin durumu ve indikatörün uygunluğu kontrol edilir. Sızdırmazlık yüzeyleri sağlam temasa izin vermelidir; Kirlenme, önceki köpük izleri ve boruların yakınındaki engeller kurulum ve gözlemi etkileyebilir. Özel temizlik gereksinimleri, prosedüre ve ürün malzemesiyle uyumluluğa göre belirlenir.
Daha sonra gösterge sağlanan dikişlere uygulanır, ekipmanın her iki parçası da seçilen boru grubu boyunca konumlandırılır, pompalama bağlanır ve odanın durumu izlenir. Bu durumun açıklamasına göre her iki tarafta da aynı anda gözlem yapılmaktadır. Bu, herhangi bir ısı eşanjörünün aynı sırayla test edilebileceği anlamına gelmez: erişim, olası akışın yönü ve ikinci tarafı kontrol etme ihtiyacı, cihazın tasarımına ve müşterinin talimatlarına göre belirlenir.
Hazırlık sırasında vakum sisteminin çalışması, vakum göstergesinin uygunluğu ve durumu, şeffaf pencerelerin temizliği ve contanın kararlılığı kontrol edilir. Prosedür; algılama sisteminin doğrulanmasını, aydınlatmayı ve gösterge sıvısıyla kaplanmış tüm kaynakların görünürlüğünü tanımlamalıdır. Vakum keyfi olarak artırılmaz: pencere, gövde ve conta belirlenen çalışma koşuluna dayanmalıdır. Fikstür çıkarılmadan önce hazne atmosfere açılır.
Çalışma basıncı düşüşü, tutma süresi ve kabul edilebilir sonuçlara ilişkin göstergeler burada kasıtlı olarak verilmemiştir. Protokol ve akış şeması olmadan herhangi bir sayısal değer bir tahmin olacaktır.
Kaynak dikişindeki belirtilerin gözlenmesi ve değerlendirilmesi
Gösterge sıvısı kaynaklara uygulandığı için gözlem bu kaplanmış bağlantılara yöneliktir. Belirlenen test koşullarında bir kabarcığın ortaya çıkıp büyümesi veya aynı noktada tekrar tekrar oluşması önemlidir. Sıvının uygulanmasından kalan kabarcıklar tek başına kaçak kanıtı değildir. Belirtinin yeri ilgili boru ve boru aynası yüzüyle ilişkilendirilerek kaydedilir.
Contadan hava girmesi bir fikstür arızası veya oturma kaçağıdır; kaynak kusurunun belirtisi değildir. Gösterge sıvısıyla kaplanmamış kuru contada kabarcık belirtisi gözlenmez. Vakum kararsızsa sızdırmazlık sorunu giderilir, test koşulları doğrulanır ve prosedüre göre test tekrarlanır. Kararlı bir gösterge değeri tek başına algılama yönteminin doğrulanmasının yerini tutmaz; belirlenen koşullar dışında elde edilen sonuç otomatik olarak kabul edilemez.
Kabarcık olmaması yalnızca uygulanan test koşullarında gözlenebilir bir belirti bulunmadığı anlamına gelir. Mekanik genişletme sonrasında veya gaz yolu kirle tıkandığında kaynağın kendi sızdırmazlık kusuru görünür olmayabilir. Muayene aşaması ve ek sızdırmazlık işlemlerinin etkileri önceden belirlenir; sonucun kabul kriterlerine uygunluğu ürün belgelerine göre değerlendirilir.
Kaynaklar: [10]
Boru Aynasının Tamamı Nasıl Kontrol Edilir?
Bir çerçeve kurulumu yalnızca sınırlı bir grup dikişi kapsar. Büyük bir ızgara için, ekipmanın sıralı konumlarının bir haritası önceden hazırlanır: her konumda hangi bağlantılar şeffaf bölgeye düşer, hangileri contanın altındadır ve kapatma geçidinin nerede gerekli olduğu. Dış sıralara, bölmelerin yakınındaki alanlara ve boru deseninde değişiklik olan alanlara özellikle dikkat edilir.
"%100 kontrol" ifadesi yalnızca planın gerekli tüm bağlantıları kapsaması ve uygulamanın kayıtlarla onaylanması durumunda kabul edilebilir. 18/38 düzeni tek başına böyle bir kapsamı kanıtlamaz. Bazı yerlerde, farklı bir taslağa sahip bir çerçeve veya üzerinde anlaşmaya varılan farklı bir yöntem gerekli olabilir.
Çerçeve şekli neden belirli bir ışın için tasarlandı?
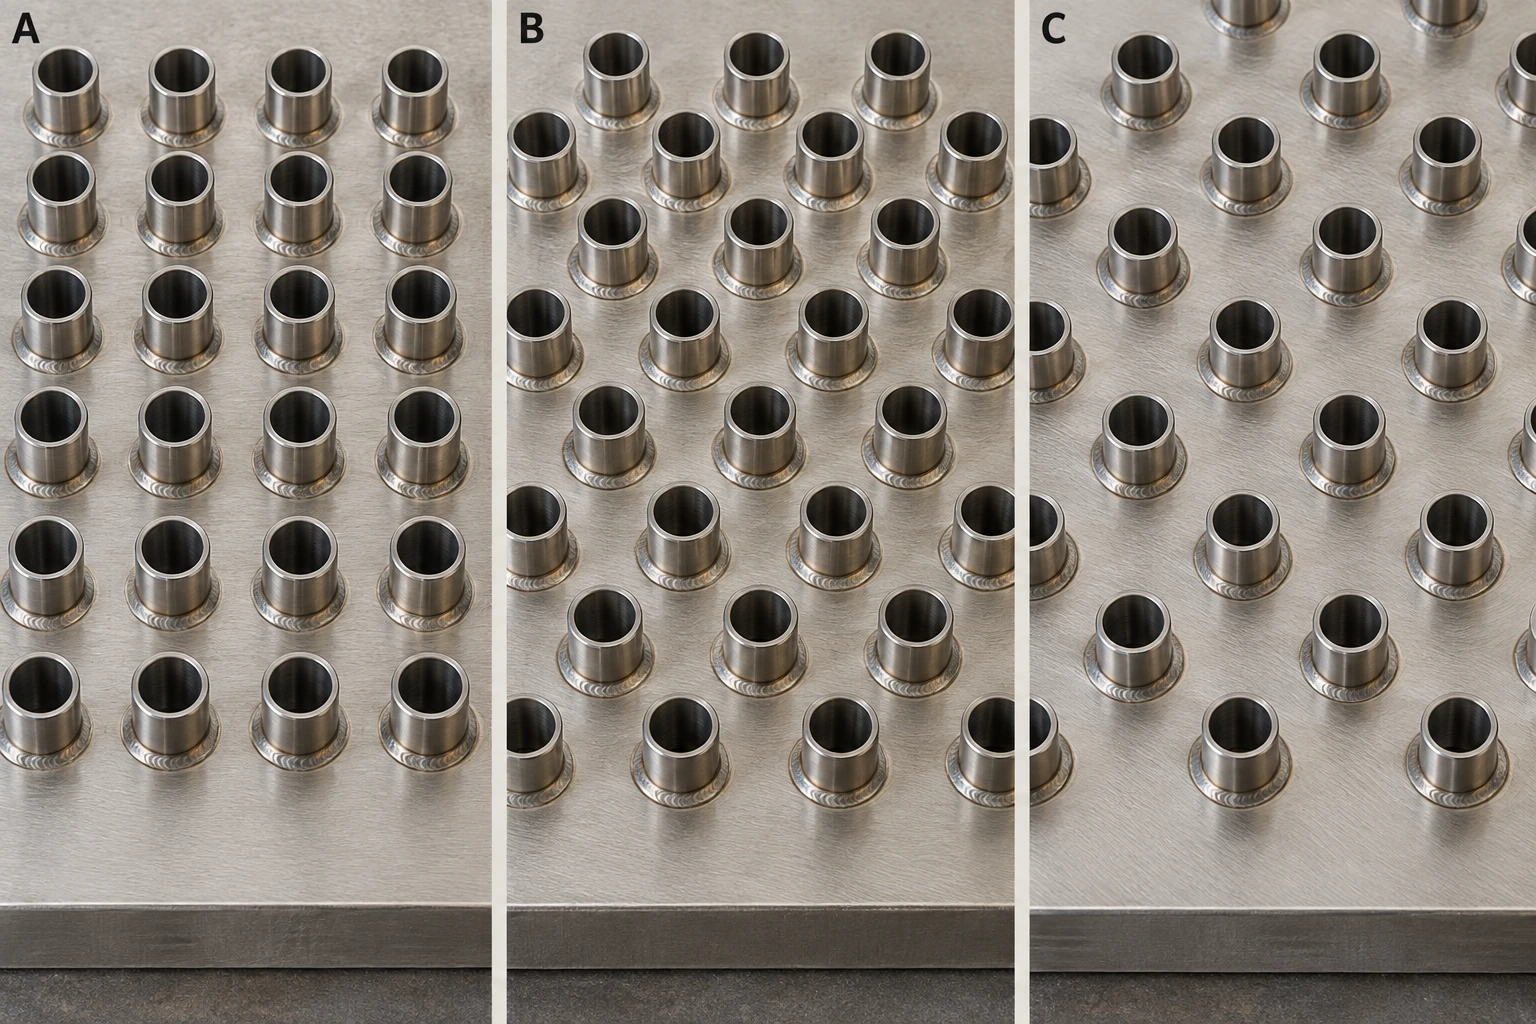
Aynı amaca yönelik cihazlar bile boruların dış çapı ve eğimi, kademeli veya koridor düzeni, uçtaki kaynaklı profil ve ızgara kenarına olan mesafe açısından farklılık gösterir. Bu parametreler olası temas hattını değiştirir. Bir düzen için tasarlanan kontur, diğerine açık bir kanal bırakabilir veya gerekli dikişleri engelleyebilir.
Tasarım için, bir çizimin veya ızgara modelinin anonimleştirilmiş bir parçasına, boruların çaplarına ve eğimlerine, çıkıntılarının yüksekliğine, engellerin konumuna, kontrollü bağlantıların bir listesine ve her iki taraftan erişime ihtiyacınız vardır. Bu verileri kullanarak bir çerçeve veya konfigürasyon seti seçilir ve bir permütasyon haritası çizilir. Malzeme hazırlığı için sağlanan iki farklı tüp tabakasının örnekleri, geometrilerin çeşitliliğini teyit etmektedir ancak bu özel ekipmanın çizimleri değildir.
İki boru alanı örneği: takımların neden kopyalanamadığı
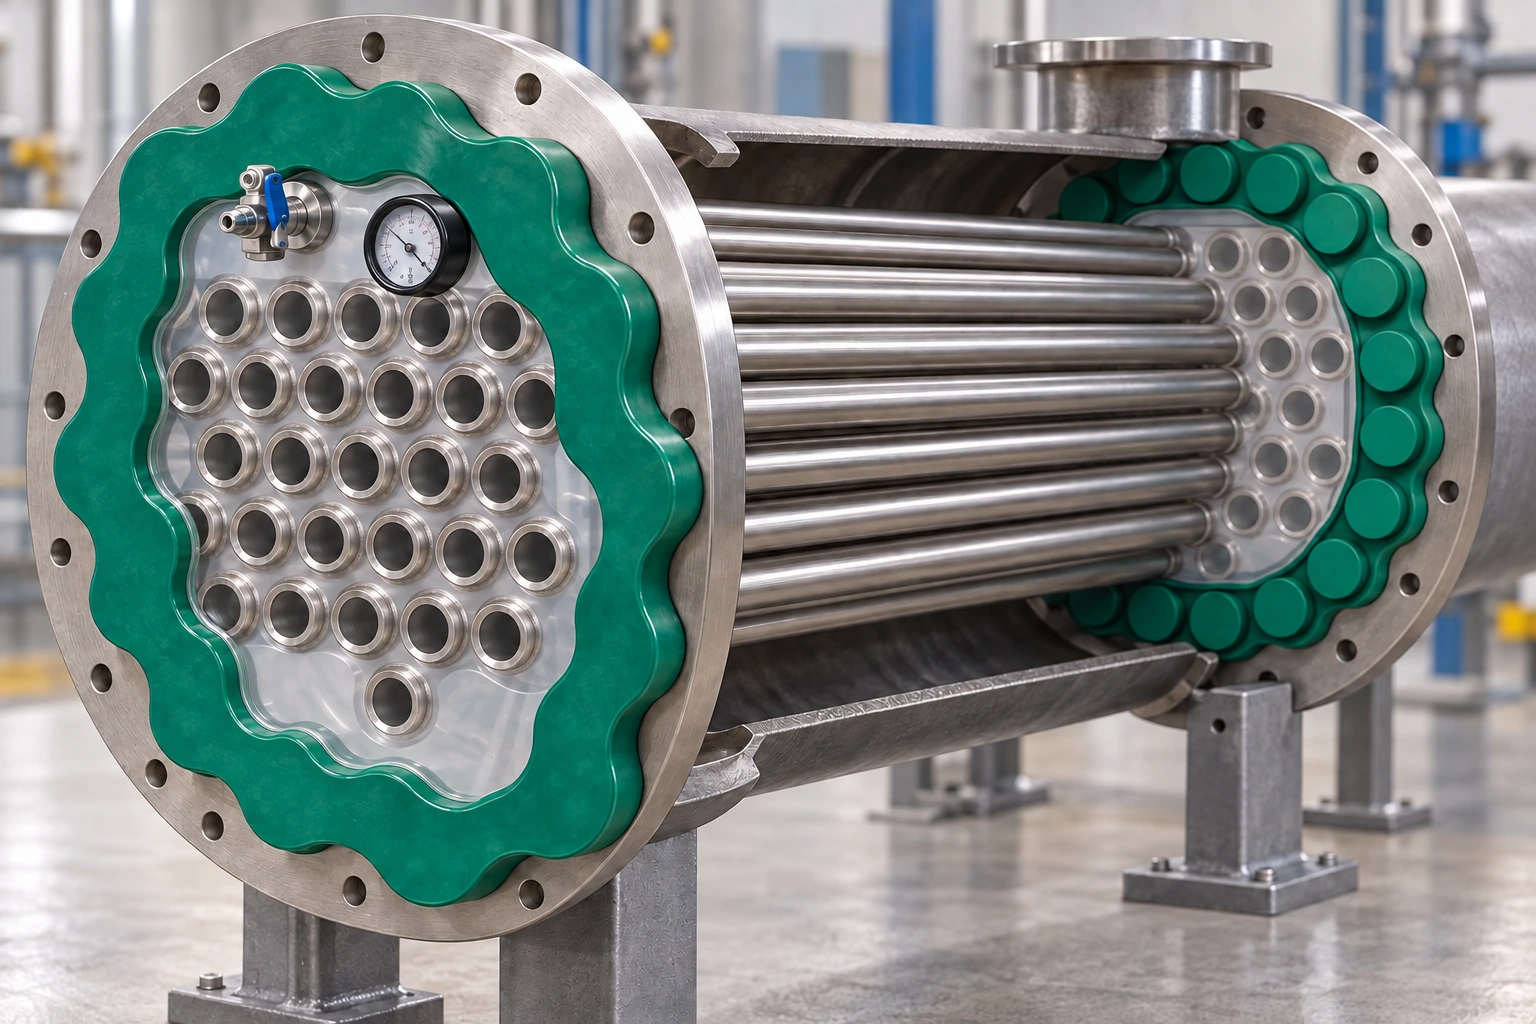
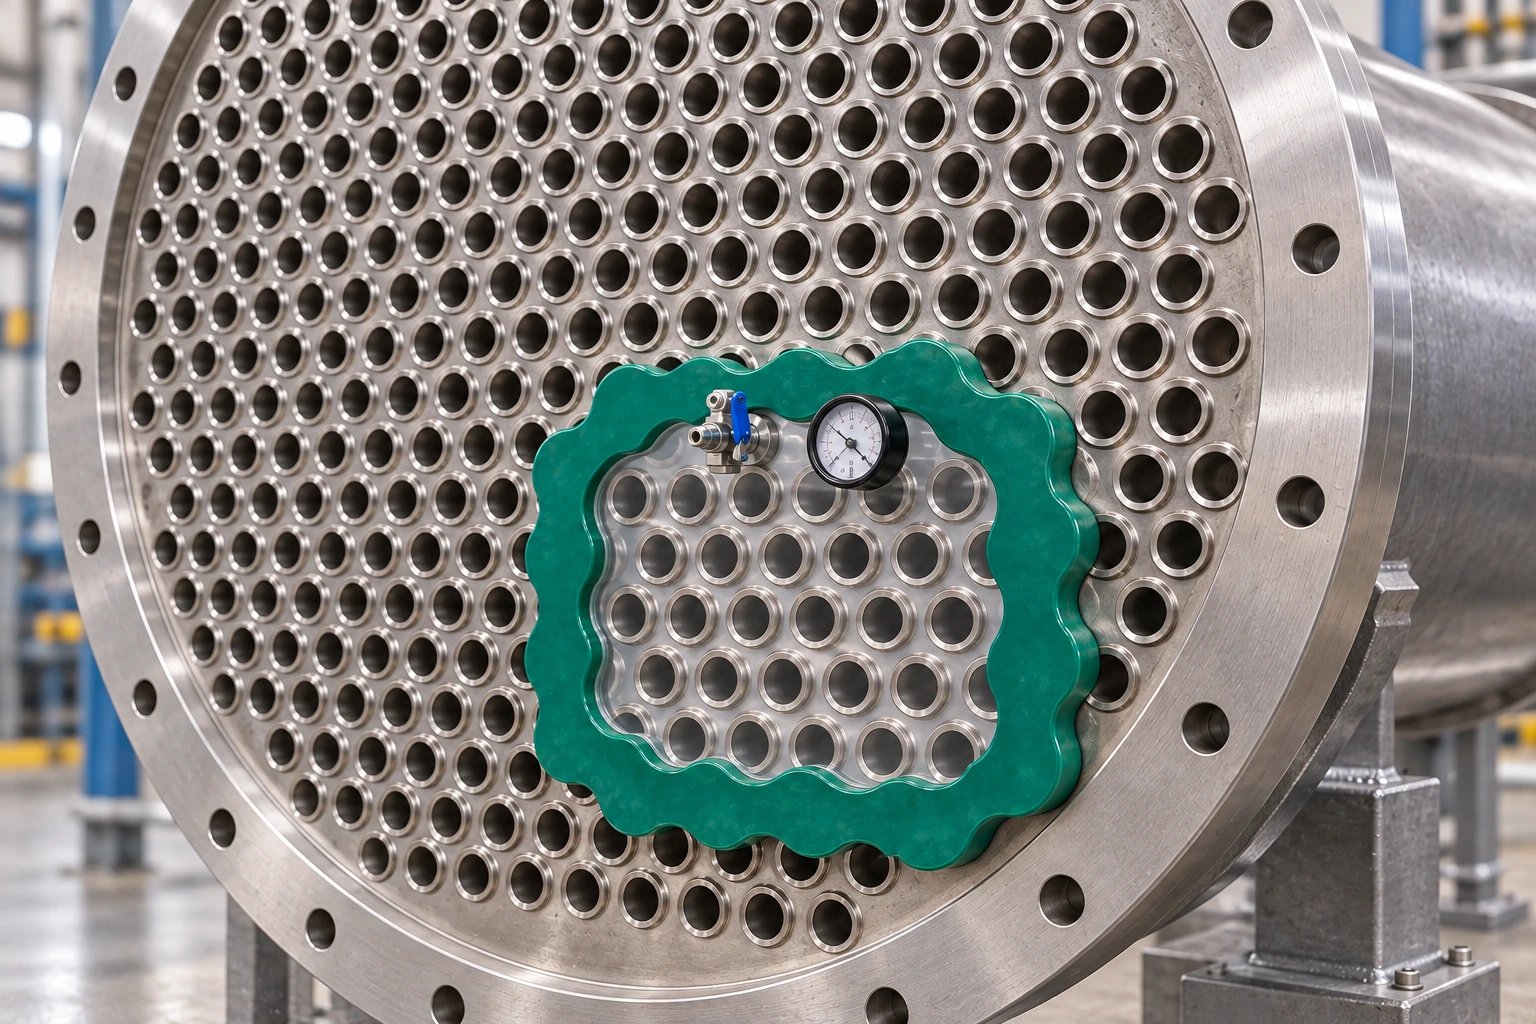
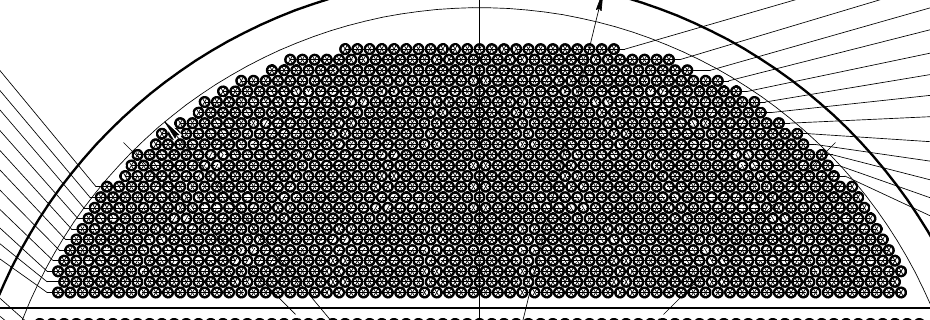
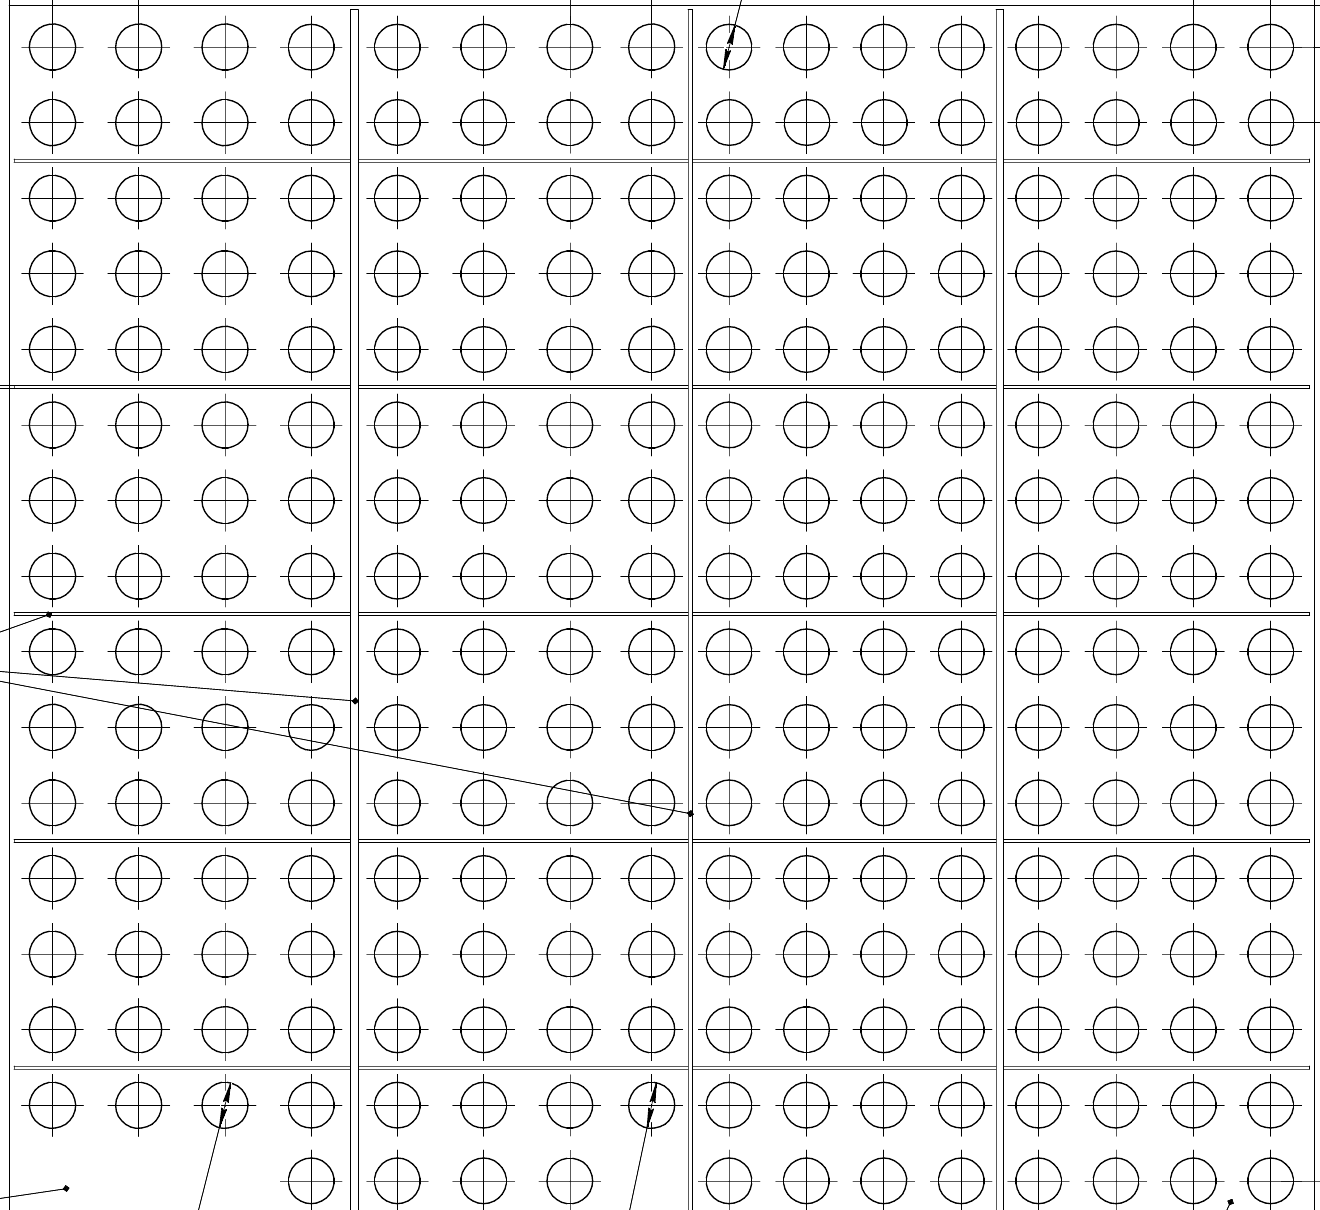
Malzemeyi hazırlamak için önemli ölçüde farklı geometrilere sahip iki tüp levha çizimi sağlandı. İlkinin parçası, çok sayıda yakın aralıklı deliğe ve sektör yapısına sahip yuvarlak bir alanın bir kısmını göstermektedir. İkincisinde, inşaat çizgileriyle bölümlere ayrılmış, daha büyük deliklerden oluşan dikdörtgen bir düzen vardır. Zaten şekil düzeyinde, bir alana uygun olan temas hattının, diğerinin sınırlarını değişiklik yapmadan tekrarlamayacağı açıktır.
Bu görüntüler yalnızca geometrik kısıtlamalara örnek olarak kullanılmıştır. Kurulu 18/38 çerçeveyi göstermezler, bu ürünlerin kabarcık testini göstermezler ve tam bir tasarım analizi olmaksızın temas yüzeyinin gerçek boyutu hakkında bir sonuca varmazlar. Ekipmanı geliştirirken mühendis, çerçevenin bitmiş fotoğrafını ölçeklendirmek yerine, belirli bir ızgaranın gerçek çizimiyle çalışır.
Makale, damgalar, proje tanımları ve müşteri bilgileri olmadan yalnızca delik alanlarının parçalarını içermektedir. Bu, çizimler açıklanan test senaryosunun dokümantasyonu olarak yanlış sunulmadan yerleşimlerdeki farklılıkların açıklanmasına olanak tanır.
Çerçevenin tasarımını hangi girdiler belirler?
Yeni takımlar için borunun yalnızca dış çapını bilmek yeterli değildir. Izgara parçası, eğimi ve yerleşim yöntemini, erişilebilir alanın boyutlarını, uçların çıkıntısını, kaynaklı bağlantının profilini ve contanın güvenli bir şekilde basılabileceği sınırları göstermelidir. Çerçevenin montajına veya hortumun bağlanmasına müdahale eden bağlantı elemanlarını, köprüleri, boruları ve elemanları ayrı ayrı işaretleyin. Kafesin farklı bölümleri farklı desenlere sahipse, bu tür her bölge için başlangıç verilerine ihtiyaç vardır.
Hangi bağlantıların proje kontrolüne tabi olduğu ve üretimin hangi aşamasında gerçekleştirildiğinin de belirlenmesi gerekmektedir. Son montajdan önceki ve bitişik parçaların montajından sonraki geometri erişilebilirlik açısından farklılık gösterebilir. Her iki tarafta çalışırken, ekipmanın parçalarının konumlarını birleştirmenin mümkün olup olmadığını kontrol edin ve düzeneğin destekleri veya ekipmanıyla kesişmeden gerekli dikişlere dikkat edin. Bu sadece elastomer kontur değil, düzen meselesidir.
Tasarımın sonucu sadece çerçevenin boyutları değil, aynı zamanda temas konturu, şeffaf bölge, takviye konumu ve permütasyon haritasının bir kombinasyonudur. Ürüne uygulanmadan önce konfigürasyon ve metodolojinin performansı, sorumlu kuruluş tarafından belirlenen ölçüde test edilmelidir. Ne prototipin fotoğrafı ne de çizimin bir parçasıyla yapılan eşleşme bu doğrulamanın yerini alamaz.
Prosedür ve protokole neler dahil edilmelidir?
Belirli bir ürüne yönelik teknolojik talimatlar, yöntemin uygulanabilirliğini, yüzey hazırlığını, gösterge tipini, çerçeveyi kurma yöntemini, kendi contasının sızdırmazlığının izlenmesini, çalışma basıncı düşüşünü, gözlem süresini ve gösterge sırasındaki eylemleri belirler. Parametreler ısı değiştiricinin tasarımı ve malzemeleriyle uyumlu olmalıdır. Talimatlar verilmediğinden bu makale sayısal değerlerini içermemektedir.
Muayene uzmanı için konumun tekrarlanabilir tanımı gerekir: sıra ve boru numarası, çizim koordinatı veya kabul edilmiş başka bir işaret. Kayıt, her fikstür konumunu kapsanan kaynaklar, boru aynası yüzü, basınç farkı, gözlem süresi, gösterge sıvısı ve sonuçla ilişkilendirir. Fikstür kaçağından kaynaklanan koşul kaybı, kaynak belirtisinden ayrı kaydedilir. Konum haritası ve kayıt olmadan yer değiştirmek atlanan alan riskini artırır.
Kabul kriteri tasarım, teknoloji veya sözleşme dokümantasyonu ile belirlenir; eğitimsel illüstrasyonda bir baloncuğun ortaya çıkması veya yokluğu gerçeğinden kaynaklanmaz. Gerektiğinde işletme, kusuru giderdikten sonra tekrar muayene yapılmasını ve bununla ilgili ayrı bir kayıt yapılmasını sağlar. Bu yaklaşım, belirli bir gözlemi belirli bir dikişle ve gerçekleştirilen operasyonla karşılaştırmanıza olanak tanır.
Bu kontrolün diğer kontrollerden farkı nedir?
Görsel ve ölçüm kontrolü, dikişin erişilebilir şeklini ve yüzeyini değerlendirmenize olanak tanır; Kabarcık-vakum kontrolü, belirli test koşulları altında olası uçtan uca yol sorusunu yanıtlar. Bunlar kalitenin farklı göstergeleridir. Ultrasonik, radyografik ve diğer teknikler iç süreksizliklere veya diğer uygulamalara atanabilir, ancak bunların kullanımı ortak tasarım ve proje gereksinimlerine bağlıdır.
Bir aparatın basınç testi, ürünü veya onun bireysel boşluğunu bir sistem olarak kabul eder ve kendi programına göre gerçekleştirilir. Yerel çerçeve, sınırlı bir grup dikişe ilişkin sonucu, ısı eşanjörünün tamamına ilişkin bir sonuca dönüştürmez. Kantitatif sızıntı tespit yöntemleri, eğer belirli bir sızıntı oranına ihtiyaç duyuluyorsa, kendi donanım ve kriterlerine de sahiptir. Yöntem kombinasyonunun seçimi riske, teknik gereksinimlere ve kontrol alanının erişilebilirliğine göre yapılır.
Bu nedenle buradaki sonucun doğru formülasyonu, onaylanmış prosedür koşulları altında belirli bir alanda gözlemlenebilir bir kabarcık göstergesinin tespiti veya yokluğudur. “Isı değiştirici tamamen yalıtılmıştır” ifadesi ise daha farklı bir delil gerektirmektedir.
Normatif referanslar nasıl doğru şekilde uygulanır?
Rusya projesi için, sızıntı testiyle ilgili genel gereksinimler ve yöntem seçimi GOST 24054-80 ve GOST R 51780-2001 bağlamında ele alınmaktadır; terminoloji GOST R 59286-2020 ile kontrol edilmelidir. GOST R ISO 15614-8-2026, boru levhalı boruların kaynaklanması prosedürünün sertifikasyonu ile ilgilidir ve bu vakum çerçevesinin modunu belirlemez. GOST 31842-2012, belirlenen petrol ve gaz uygulama alanındaki kabuk ve borulu ısı eşanjörleriyle ilgilidir: herhangi bir cihaz için zorunlu olarak ilan edilemez.
Uluslararası okuyucu için EN 1593 ve ASTM E515 kabarcık sızıntısı tespitinde faydalı referanslardır. ISO 15614-8 kaynak prosedürleri için geçerlidir ve ISO 16812:2019 petrol, petrokimya ve gaz endüstrilerine yönelik belirli tipteki kabuk ve boru ekipmanı için geçerlidir. Avrupa PED Direktifi ve Türk Basınçlı Ekipmanlar Yönetmeliği, ekipmanın kategorisine ve uygulamasına göre değerlendirilir; otomatik olarak özel bir çerçevenin onaylandığı anlamına gelmezler.
Belirli bir sırayla, geçerli tasarım ve teknolojik belgeler, kontrol programı, kabul koşulları ve müşteri gereksinimleri belirleyici olmaya devam eder. Makale yöntemi ve mühendislik problemini açıklıyor ancak bunların yerini almıyor.
Bu örnekte kanıtlanmış olanın sınırları
Sağlanan fotoğraf ve çizim, ekipmanın varlığını ve tasarım fikrini doğrulamaktadır. Gerçek hassasiyeti, tekrarlanabilirliği, kusur tespit oranlarını, belirli bir ısı değiştiricinin kabul sonuçlarını veya tüm kurulumun belirli bir basınçlı ekipman kategorisine uygunluğunu belgelemezler. Bu nedenle üründe vakum numaraları, bekletme süreleri veya belirlenen kusurlarla ilgili ifadeler yer almamaktadır.
Kabarcık kontrolü, erişilebilir bir alanda uçtan uca bir yol bulmayı amaçlar. İç süreksizliklerin muayenesinin, kaynaklı bağlantının mukavemetinin değerlendirilmesinin veya tasarımın öngördüğü tüm aparatın testinin yerini almaz. Tamamlayıcı işlemlerin bileşimi, ürünün amacına ve mevcut belgelere göre belirlenir.
Sonuç: ekipman geometriye göre seçilmelidir
Sıkı bir boru demeti durumu pratik bir prensibi göstermektedir: geleneksel bir conta boruların arasına güvenli bir şekilde yerleştirilemediğinde, çevredeki borular boyunca bir çalışma alanı oluşturulabilir ve dikiş grubu şeffaf bir pencereden gözlemlenebilir. Çift taraflı tasarım, açıklanan düzenlemede erişim sorununu çözüyor ancak yeni cihaz için performansı ayrı olarak test ediliyor.
Boruların konumu, çapı ve eğimi ısı eşanjörleri arasında farklılık gösterir. RUNDT, boru levhasının çizimine veya modeline, kontrollü dikişlerin listesine ve erişim koşullarına göre müşterinin özel ihtiyaçları için gerekli çerçeve konfigürasyonunu tasarlamaya hazırdır. Gerekirse kirişin farklı bölümlerini kapsayacak şekilde birkaç tamamlayıcı çerçeve tasarlanmıştır.
Sorular ve Cevaplar
Çerçeve tek kurulumda kaç dikiş kontrol ediyor?
18/38 seçeneği için sağlanan diyagram, bölge içindeki 18 dikişi göstermektedir. Diğer boru modelleri için sayı, çerçeve tasarımına ve kapsama haritasına bağlıdır; Her şeyi kapsayan bir performans değil.
Tek bir çerçeveyle boru aynasının tamamı kontrol edilebilir mi?
Her zaman değil. Dış sıralar, farklı eğimler veya engeller farklı bir çerçeve şekli gerektirebilir. Kapsamın eksiksizliği konum haritası ve kontrol kayıtları ile doğrulanır.
Kabarcık sızıntının boyutunu belirler mi?
Hayır. Kabarcık göstergesi olası bir geçiş yolunun belirlenmesine yardımcı olur. Sızıntı akışının kantitatif ölçümü, ayrı bir metodoloji ve belirlenmiş koşullar gerektirir.
Bir çerçeve tasarlamak için hangi verilere ihtiyaç vardır?
Boru geometrisine ve eğimine, dikişlerin ve serbest bölgelerin boyutlarına, her iki taraftan erişime, engellere, gerekli bölgelerin listesine ve teknolojik dokümantasyon gereksinimlerine ihtiyacımız var. Kapalı semboller teslim edilmeden önce çizimden kaldırılabilir.
Açık kaynaklar ve açıklamalar
Teknik içerik açık birincil kaynaklara göre doğrulandı. Ekipmana ilişkin bilgiler, üretici firmanın sunduğu fotoğraf, çizim ve açıklamasına göre verilmiştir; eksik modlar ve test sonuçları tahmin edilmemektedir.
- [1] US DOE: Fundamentals Handbook, Heat Exchangers
- [2] Rosstandart: GOST 24054-80, sızıntı testi için genel gereksinimler
- [3] Rosstandart: GOST R 51780-2001, sızıntı testi yöntemi seçimi
- [4] Rosstandart: GOST R 59286-2020, sızdırmazlık kontrolü şartları
- [5] Rosstandart: GOST 31842-2012, petrol ve gaz endüstrisi için gövde ve borulu ısı eşanjörleri
- [6] Rosstandart: GOST R ISO 15614-8-2026, borular ve tüp levhalar için kaynak prosedürünün sertifikasyonu
- [7] ISO 15614-8:2016: tube-to-tubeplate welding procedure qualification
- [8] ISO 16812:2019: shell-and-tube heat exchangers, defined industry scope
- [9] DIN Media: EN 1593, bubble emission leak testing
- [10] ASTM E515-11(2022): bubble emission techniques and their qualitative scope
- [11] EUR-Lex: Pressure Equipment Directive 2014/68/EU
- [12] Republic of Türkiye Ministry of Trade: pressure-equipment rules